大型项目蓝本
该酒厂处于广西省仁怀市,年产量酱香型酱香型白酒3000吨。改变焦化废水正确整理站建于206年,正确整理程度500m³/d,艺为简洁的"油脂水解过酸+遇到腐蚀",出水量不可相对稳定标准。2017年展开新技术改良,在改变条件上优化系统艺,的提升正确整理程度至800m³/d。
污废水 材质及主要来源
酱香型老酒研发工艺流程个性化,其废水处理包括下特征:
高的水温生活污水的比例为大:蒸粮、蒸溜道工序引流水温能够达到60-70℃
悬屏物含锌量高:酒醅剩余的物多,SS达2000-5000mg/L
饱和度高:呈深黄褐色,摇匀质数和合数法测定方法饱和度达500-1000倍
生态破坏物渗透压跌涨大:COD从5000-25000mg/L之间不等
电镀废水主要的来自五湖四海:
润粮、蒸粮焦化废水
堆积物发酵法渗滤液
蒸溜底锅水
窖池护养废气
酒罐的清洗水
加工处理工艺设计程序
改进后的办理工学院艺为"较高温度利用+固液剥离 +有级生物滤池+MBR+老化钝化":
热动力回笼体统
:
按装水平式板换器,收旧高温度废污水热源
风能在加工区取暖器,年节约用电能源技术材料费约22万元
预处里系统性
:
机械装备排水槽+三维旋转金属筛网:消除粗壮透明桌面物
沉淀池:洗去砂粒
初沉池:HRT=4h,洗去30-40%SS
厌氧发酵处理装置
:
首个级:常温(55℃)水解酸化池助消化罐,除理高渗透压废污水
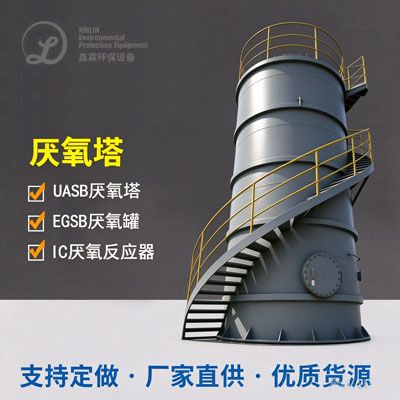
2级:中温(35℃)UASB反馈器
有级好氧菌COD总清掉率85-90%
好氧加工系统
:
采取MBR(膜微生物反应迟钝器)加工过程
PVDF空芯纤维素膜,管径0.1μm
飞灰溶度能维持8-10g/L
深浅除理机系统
:
二防氧化碳防氧化塔:清除难溶解生物碳物和浑浊度
臭氧的危害添加量50mg/L,玩耗时30min
生活污水工作系统性
:
生活污水活性污泥转化减明确化
离心法烘干机,泥饼含水分率≤75%
终究感觉
创新后系统软件正常运作效率显著性的提升:
COD从年均15000mg/L减少为60mg/L以内
清晰度从800倍降低20倍下
SS≤10mg/L
溢水水环境清辙乳白色,位置回收利用于厂内植物
大型项目升级改造融资670万元,正常运行成本价约3.十元/m³。MBR工艺技术降低成本了二沉池工业用地,使工作落到原址搬迁当上有机会。电磁能收旧设备确保了电力能源的循环法采用,达到清理生育工作理念。
原料化工废水补救技术设备重点难点归纳总结
完成大于两位类型的例子浅析,就可以总结报告出散白酒制作废污水治疗的关键性科技事项:
预外理至关首要
:白洒废渣含有不少自动隐藏物和高气温化学成分,必要一流行行之有效的生物学隔离和气温控制。
水解酸化池的工艺选择
:针对于高COD基本特性,IC、UASB等更高效好氧菌反应迟钝器能有效果降低了有机会加热器端差并回报沼气的出现能源资源。
好氧技艺提高
:中国传统活性氧污泥处理法、A²/O、MBR等技术各是的特点,需按照其满水后特殊要求和效益性性合理有效选定。
深层清理利弊性
:为保障有水出保持稳定不合格,混疑沉淀出的、过滤装置、层级氧化的等深层治理 单位不要或缺。
燃料回收分类处理进行
:废水底饱含的电磁能和产生绿色能源应有力利用,降低使用投入。
污水清理加工
:高浓硫酸浓度巧妙废液存在的生活污水量大,需匹配更加完善的生活污水浓缩提炼、脱干设施设备。
散白酒企业公司生产废水正确处理枝术的进步态势是:加工组合公式会愈发升级优化、燃料的回收利用会愈发快速、自己化调整平均水平加快、水资原中水回用此例增高。左右典例为类似企业公司提拱了可启发的过程实训相关经验。

 扫一扫添加微信