
189-2923-7076
189-2923-7076
**一、酿造厂废气介绍**
酿造厂废气主要产生于酒精、白酒、啤酒、黄酒等生产环节,具有 成分复杂、浓度波动大、异味浓烈 的特点。废气中不仅含有挥发性有机物(VOCs)、醇类、酯类等污染物,还可能包含二氧化碳(CO₂)、硫化氢(H₂S)、氨气(NH₃)等无机气体,以及少量重金属和酸性物质。若未经处理直接排放,会对空气质量、人体健康及生态环境造成严重威胁。
**二、废气来源与主要成分**
1. 来源:
• 发酵与蒸馏:微生物代谢产生乙醇、CO₂、酯类等气体,高温蒸馏过程释放高浓度VOCs。
2. 主要成分及危害:
| 类别 | 典型污染物 | 危害 |
|------------------|----------------------------------------|---------------------------------------|
| VOCs | 乙醇、乙酸乙酯、杂醇油 | 光化学污染、致癌风险、异味扰民 |
| 无机气体 | CO₂、H₂S、NH₃ | 温室效应、刺激性气味、腐蚀设备 |
| 颗粒物 | 粉尘、烟叶碎屑(PM₁₀-PM₂.₅) | 呼吸道疾病、能见度降低 |
| 酸性气体 | SO₂、NOₓ(锅炉烟气) | 酸雨、土壤酸化 |
关键数据:
• 白酒厂蒸馏废气中乙醇浓度可达 200-500 mg/m³,VOCs总浓度超 1000 mg/m³;
---
**三、废气处理典型案例**
**案例1:某大型白酒厂催化燃烧联合处理项目**
• 背景:年产5万吨基酒,蒸馏车间废气中VOCs浓度超标,需解决异味及环保合规问题。
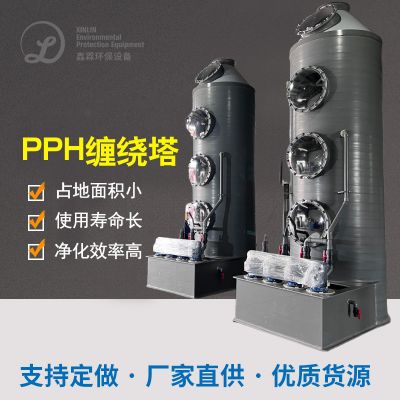
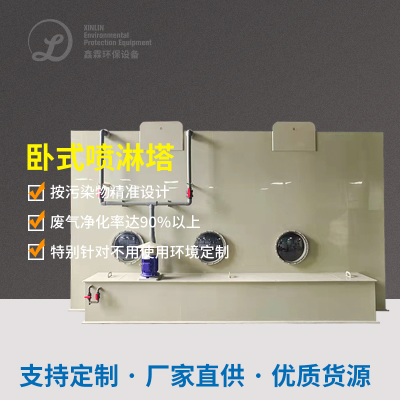
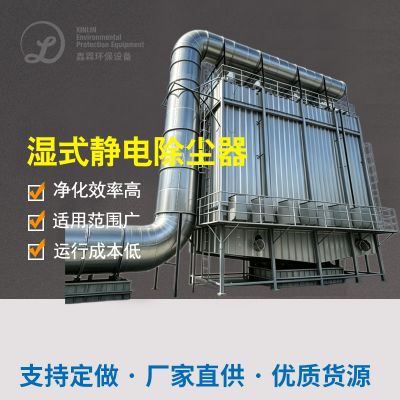
1. 预处理:旋风除尘 + 静电捕集 + 碱液喷淋塔,去除颗粒物、油脂及酸性气体。
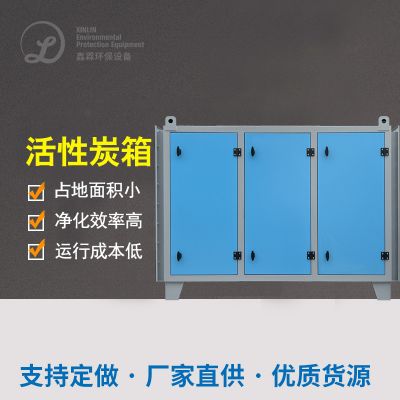
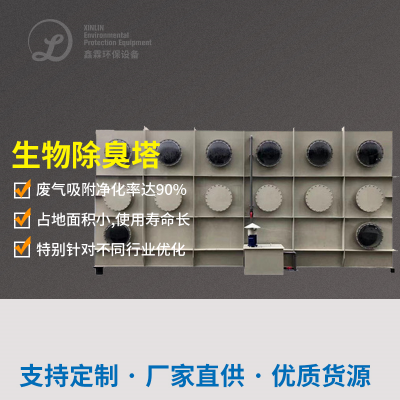
2. 吸附与脱附:改性活性炭纤维吸附塔(吸附效率≥95%),饱和后热空气脱附浓缩废气。
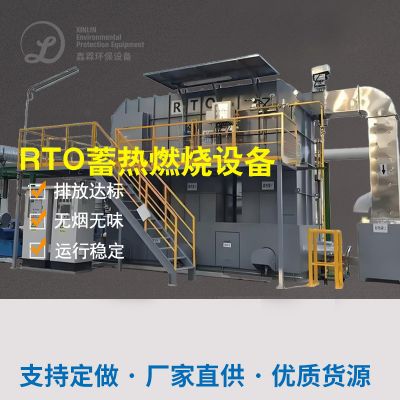
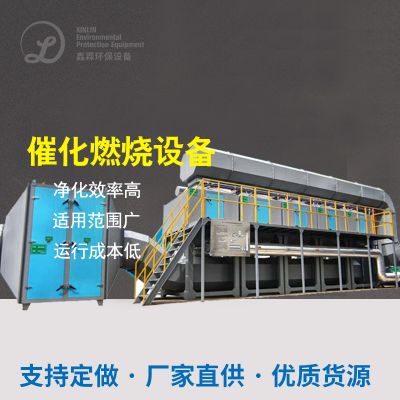
3. 催化燃烧:RTO装置(280-350℃)将有机物氧化为CO₂和H₂O,催化剂为铂/钯基材料。
• 成效:
**案例2:某啤酒厂冷凝回收与生物滤池组合工艺**
• 背景:啤酒发酵与包装环节排放含酒精蒸气(浓度300-800 mg/m³)及酯类VOCs。
1. 冷凝回收:-10℃低温冷凝回收酒精液体,酒精回收率>85%,年创收50万元。
2. 生物滤池:微生物降解剩余VOCs,滤料为木屑+活性炭复合载体,BOD负荷0.5 kg/m³·d。
3. 深度净化:活性炭吸附塔去除异味,更换周期为3个月/次。
• 成效:
---
**四、处理技术对比与行业趋势**
| 工艺 | 适用场景 | 优势 | 局限 |
|-------------------------|-----------------------------|-----------------------------------|-----------------------------------|
| 催化燃烧(RTO) | 高浓度VOCs(>3000 mg/m³) | 处理效率>95%、热能回收率>60% | 初始投资高(>500万元) |
| 生物滤池 | 低浓度VOCs(<500 mg/m³) | 运行成本低(0.3-0.5元/m³) | 需控制湿度(40-60%)、滤料更换频繁 |
| 活性炭吸附 | 间歇性排放、多种污染物 | 适应性强、设备紧凑 | 危废处置成本高(活性炭再生率<30%) |
行业趋势:
1. 资源化利用:回收酒精、酯类等高值物质(如案例2酒精回收);
2. 智能化控制:部署在线监测系统(VOCs传感器、温湿度探头)动态优化工艺参数;
3. 低碳技术:推广蓄热式催化燃烧(RCO)替代传统RTO,能耗降低30%。
总结
酿造厂废气治理需结合 浓度特性与资源化需求 选择工艺:
• 高浓度场景优先采用催化燃烧(案例1),兼顾高效处理与热能回收;
 扫一扫添加微信