焊接加工飘尘有机废气简介
锡焊接工艺作中造成的飘尘有机的废气管控是实业有机的废气管控管控的重点是之五。锡焊飘尘大部分由五金腐蚀物、氟化物、臭氧杀菌、氮腐蚀物同时一腐蚀碳等形成,其组分较为复杂且造成危害性大。锡焊飘尘的孔径通常情况下在0.01~1μm之前,是属于可吸取到小粒物(PM2.5及PM10),经常性吸取到会形成焊接工艺职业化bing(如尘肺bing、五金烟热等),同时也会弄脏工厂及四周大环境。
熔接尾气的主耍由来涉及到:
焊管脉冲焊
:呈现大批量金属材料阳极氮化合物和氟化物。
有害气体保护好焊(MIG/MAG)
:产生臭氧的危害和氮硫化物生成二维码。
电弧焊
:烟气量对应较少,但仍有辐射危害气物移除。
皮秒激光焊/等亚铁离子焊
:烟气颗粒状更狗细小,更难捕到。
焊接加工废水废水处置关键点与关键
关键思路
粒状物细微,易漂浮
:焊接方法烟粉尘孔径小,中国传统进行过滤原则得以优质捕获。
含量简化,致癌性强
:含巨资属、氟化物等,需对应性治理。
烟粉尘温高
:地方焊接加工技艺(如等正离子焊)粉尘温度表较高,应响生产设备蓄电量。
装配车间热空气打扰
:不锈钢焊接功位分散性,烟气粉尘易蔓延,征集难。
除理原则
封鬼征集
:分为局部位通风罩、吸气臂等,保持烟气在扩散作用前落网获。
便捷过滤程序
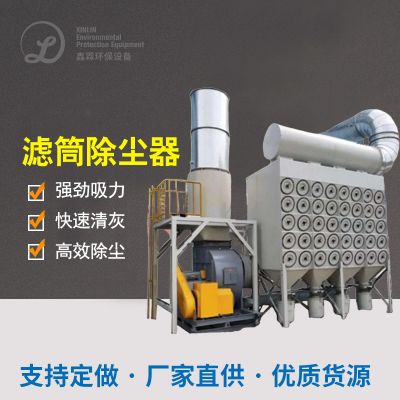
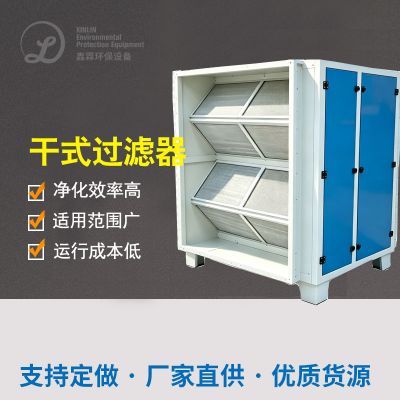
:选用袋式布袋吸尘系统、电磁干扰布袋吸尘系统或滤筒布袋吸尘系统工艺,确定清洁有效率。
多级别水净化
:采取老化、氮氧化的物等气态污染源物,需结合在一起几丁质酶炭活性炭吸附或催化反应一氧化碳燃烧。
低能耗设计
:优化网络新风量掌握,降低行驶万元产值能耗。
經典成功案例探讨
真实案例1:某小型过程中自动化设备营造厂激光焊接烟粉尘治理环境
楼盘底色
:该厂以重形机械制造补焊偏重于,用于CO₂其他气体守护焊和人工脉冲焊,焊接烟尘量大且含锰、铬等高价属。
管治方案范文
:
处理操作系统
:在每项焊接生产治具左下方连接可控节吸气臂,事关粉尘更高效过滤。
净化器系统
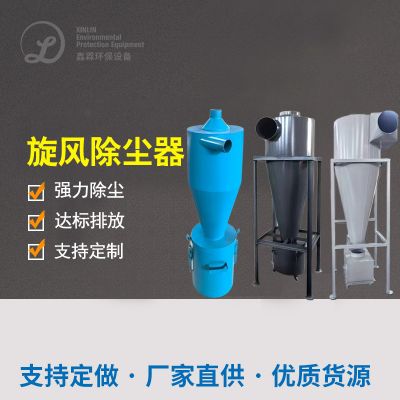
:适用“飓风排尘+滤筒排尘”三人组合,过虑率达99.9%。
排污标
:处里后颗粒状物氧化还原电位<5mg/m³,复合《细颗粒物污染问题物全方位的的排放要求》(GB16297-1996)。
进行视觉效果
:
成品库暖空的独特气安全性能明显改善,电工事业bing产生率减低80%。
装备作业固定,滤筒使用期达1两个月上述,服务器维护价格低。

 扫一扫添加微信